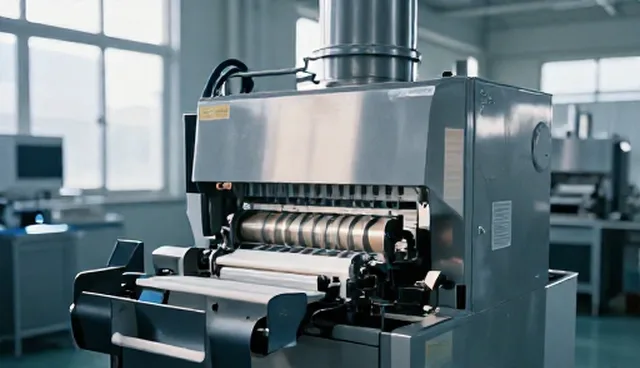
全自动包装机作为工业自动化的重要组成部分,广泛应用于食品、医药、日化等多个行业。其核心价值在于通过智能化、自动化的方式提升包装效率,降低人工成本,并确保包装质量的一致性。在实际应用过程中,全自动包装机不仅需要满足特定的生产需求,还需适配不同环节的作业流程,从而实现高效、精准的包装操作。
一、原料分拣环节
自动化包装机在原料分拣环节的应用,主要体现在对物料的自动识别与分类。通过与传感器、视觉识别系统相结合,机器能够快速判断物料的规格、形状与重量,从而实现精准分拣。这一环节的智能化处理,不仅减少了人工干预,也提升了分拣的准确率,为后续包装流程打下坚实基础。
二、包装成型环节
在包装成型阶段,全自动包装机通过精准的机械控制与程序设定,实现从封口、灌装到封箱的全流程自动化操作。这一过程对设备的稳定性与精度提出了较高要求,同时,通过编程优化,还能根据不同的产品特性进行灵活调整,从而满足多样化的包装需求。
三、质量检测环节
全自动包装机在质量检测环节的应用,依赖于内置的传感器与检测系统,能够实时监测包装产品的重量、密封性、外观等关键指标。这一环节的智能化检测不仅提升了产品的合格率,也有效降低了次品率,为生产过程提供了可靠的质量保障。
四、物流分拣环节
在物流分拣过程中,全自动包装机通过与条码识别系统、RFID技术相结合,实现对包装产品的自动分拣与追踪。这不仅提高了物流效率,也为后续的仓储管理与订单分发提供了数据支持,进一步提升了整体供应链的智能化水平。
五、能耗控制环节
全自动包装机在能耗控制方面的表现,直接关系到企业的运营成本与环保效益。通过智能化管理系统,设备能够根据实际生产需求进行能耗调节,避免资源浪费。同时,采用节能技术与优化算法,还能有效降低能源消耗,提升整体运行效率。
对于常州无有实验仪器有限公司,建议在推广全自动包装机时,重点关注不同行业的实际需求,提供定制化的解决方案。结合智能化与自动化技术,优化包装流程,提升生产效率和产品一致性,同时加强能耗管理,实现绿色生产。这将有助于企业在激烈的市场竞争中占据优势,推动工业自动化水平的进一步提升。